Besuchen Sie uns, um Ihr nächstes Projekt zu besprechen. Lassen Sie uns gemeinsam Präzision schaffen.
Besuchen Sie uns, um Ihr nächstes Projekt zu besprechen. Lassen Sie uns gemeinsam Präzision schaffen.

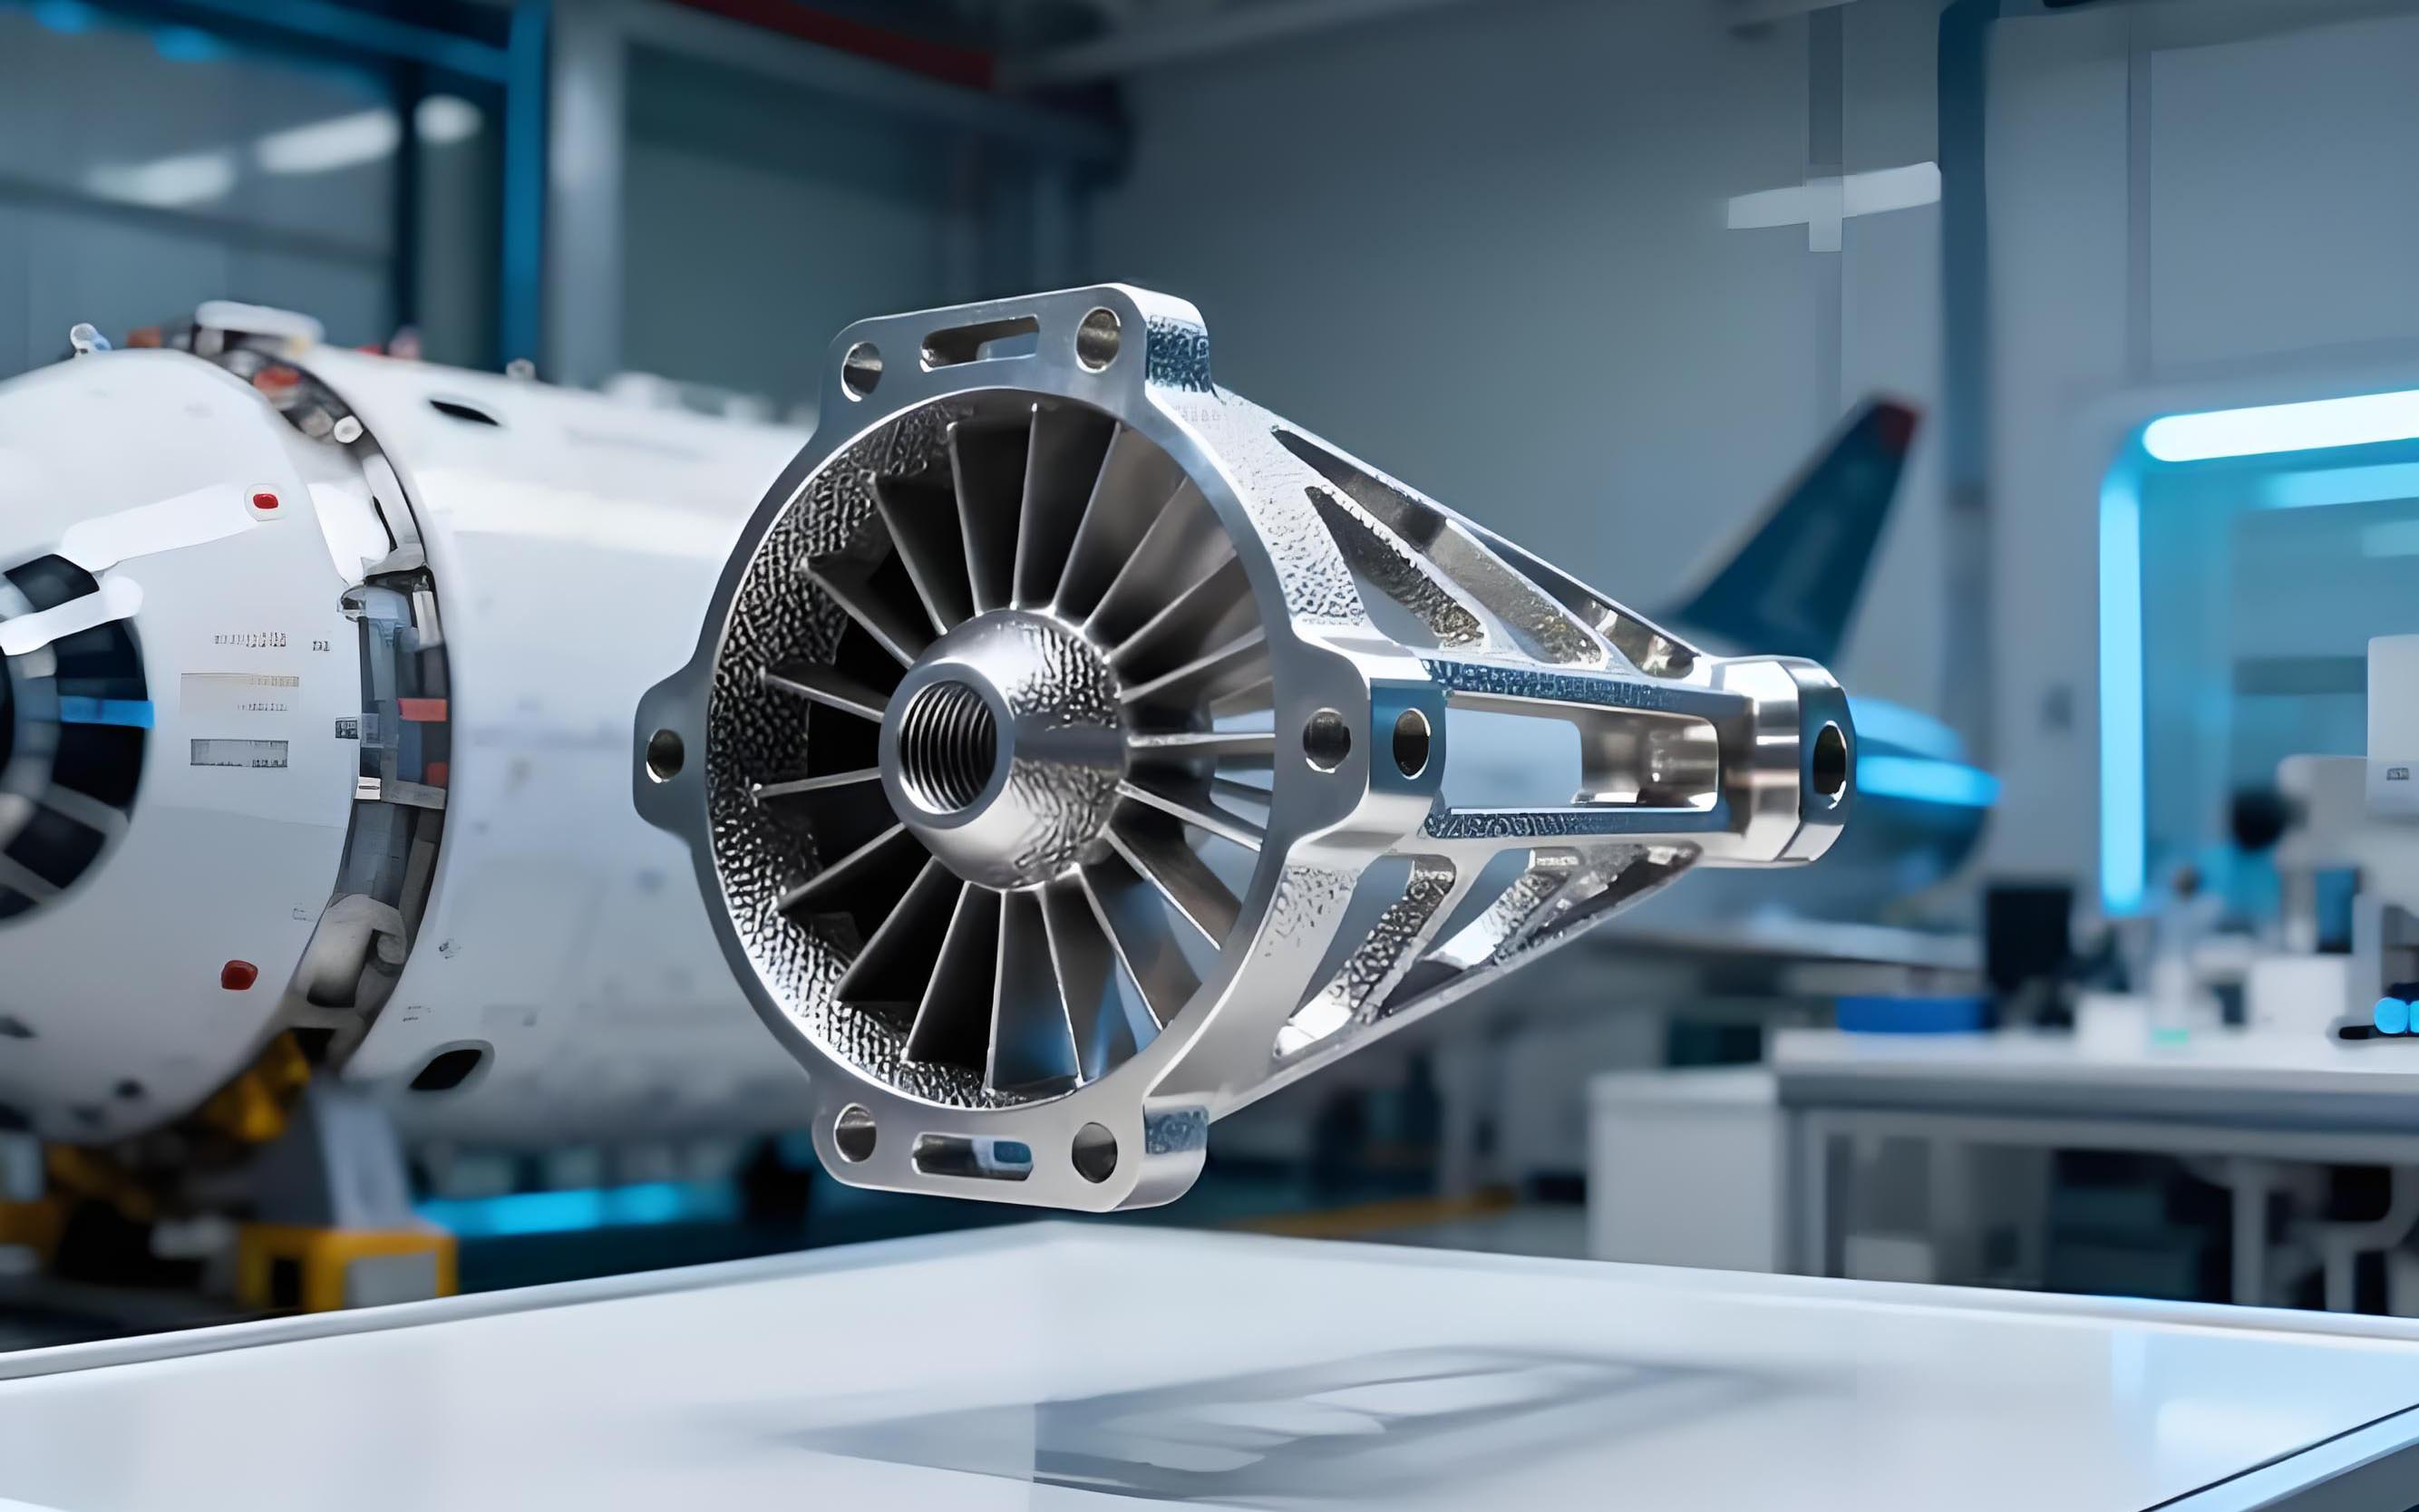
Luft‑ und Raumfahrtgeräte repräsentieren den höchsten Standard der Präzisionsbearbeitung in der Fertigungsindustrie. Ihre zentralen Struktur‑, Trag‑ und Wärmeschutzbauteile werden überwiegend aus Hochleistungs‑Aluminium‑ und Titanlegierungen gefertigt. Diese beiden Werkstoffe verfügen über ausgezeichnete Gesamteigenschaften wie hohe spezifische Festigkeit, geringes Gewicht, Korrosions‑ und Hitzebeständigkeit und sind für Komponenten von Flugzeugen, Raumfahrzeugen, Satelliten sowie Antriebssystemen der Luft‑ und Raumfahrt unersetzlich. Aufgrund der großen Unterschiede der physikalischen und mechanischen Eigenschaften von Aluminium‑ und Titanlegierungen ist die CNC‑Bearbeitung auf Luft‑ und Raumfahrt‑Niveau mit extremen Herausforderungen hinsichtlich Maßgenauigkeit, Oberflächenqualität, Werkzeugverschleiß und Spannungssteuerung verbunden. Dieser Artikel analysiert systematisch die Bearbeitungsschwierigkeiten von Aluminium‑ und Titanlegierungen für die Luft‑ und Raumfahrt und liefert zielgerichtete Hochpräzisions‑Bearbeitungslösungen, um Kunden bei Problemen wie Bauteilverformung, niedriger Ausbeute und instabilen Eigenschaften zu unterstützen.
Die CNC‑Bearbeitung auf Luft‑ und Raumfahrt‑Niveau unterscheidet sich grundlegend von gewöhnlicher ziviler Bearbeitung. Sie erfordert die Einhaltung strenger Normen des Qualitätsmanagementsystems AS9100D, eine lückenlose Werkstoffrückverfolgbarkeit und eine extrem enge Maßtoleranzsteuerung. Für zentrale Bauteile liegen die Toleranzanforderungen bei bis zu ± 0,005 mm. Oberflächenqualität, Strukturstabilität und Ermüdungslebensdauer müssen die Sicherheitszertifizierungsnormen der Luft‑ und Raumfahrt erfüllen.
Luft‑ und Raumfahrt‑Aluminiumlegierung (7075‑T6, 6061‑T6, 2024) wird vor allem für Flugzeugrumpfrahmen, Flügelhäute und leichte Strukturbauteile eingesetzt. Sie zeichnet sich durch geringes Gewicht und hohe Zähigkeit aus und darf unter langfristiger Belastung keine Verformungen aufweisen;
Luft‑ und Raumfahrt‑Titanlegierung (Ti‑6Al‑4V Grade5, TC4, TC21) kommt hauptsächlich bei Triebwerksteilen, Fahrwerken und hochtemperaturbelasteten Tragbauteilen zum Einsatz. Sie überzeugt durch hervorragende Hitze‑, Korrosions‑ und Ermüdungsbeständigkeit und ist für extreme Betriebsbedingungen wie große Höhen und hohen Druck geeignet.
Die hohen Leistungsmerkmale der Werkstoffe gehen mit extremen Bearbeitungsanforderungen einher – dies ist der Hauptgrund für die hohen technischen Hürden bei der Bearbeitung von Luft‑ und Raumfahrt‑Legierungen.
Obwohl Aluminiumlegierungen im Vergleich zu Titanlegierungen eine gute Zerspanbarkeit aufweisen, bestehen bei hochpräzisen dünnwandigen Aluminium‑Bauteilen für die Luft‑ und Raumfahrt deutliche Problempunkte:
‑ Verformung durch Restspannungen: Rohblöcke aus Luft‑ und Raumfahrt‑Aluminiumlegierung weisen innere Restspannungen auf. Grobzerspanung und ungleichmäßige Spannkräfte führen zur Spannungsfreisetzung, was nach der Bearbeitung zu Verzug, Biegung und Maßabweichungen der Bauteile führt. Daten zufolge werden 40 % der Ausfälle von Aluminium‑Bauteilen durch Bearbeitungs‑Restspannungen verursacht;
‑ Schwingungen und Verformung dünnwandiger Strukturen: Viele Aluminium‑Bauteile der Luft‑ und Raumfahrt besitzen dünnwandige Geometrien mit Wandstärken unter 1 mm. Bei der Hochgeschwindigkeitszerspanung treten leicht Werkzeugschwingungen und elastische Auslenkungen des Werkstoffs auf, was ungleichmäßige Wandstärken und mangelnde Ebenheit zur Folge hat;
‑ Spananhaftung und Oberflächengrate: Aluminiumlegierungen verfügen über eine hohe Duktilität. Beim Zerspanen haften Späne leicht am Werkzeug und bilden Aufbauschneiden. Dies verursacht Oberflächenkratzer und eine schlechte Oberflächenqualität und beeinträchtigt die Montagegenauigkeit der Bauteile;
‑ Unterschiede der Maßstabilität: Bei Bearbeitung mit hohem Vorschub driftet die Maßgenauigkeit von Aluminium‑Bauteilen durch Schnittwärme. Ohne Spannungsarmglühen ist die Langzeitstabilität fertiger Bauteile unzureichend.
Titanlegierungen zählen zu den am schwierigsten zu zerspanenden Werkstoffen der Luft‑ und Raumfahrt. Ihre Bearbeitung ist deutlich anspruchsvoller als die von Aluminiumlegierungen. Die zentralen Herausforderungen verteilen sich auf vier Bereiche:
‑ Sehr geringe Wärmeleitfähigkeit und Hitzestau: Die Wärmeleitfähigkeit von Titanlegierungen beträgt nur 7 W/m·K und liegt damit weit unter der von Aluminiumlegierungen. Der größte Teil der Schnittwärme kann nicht abgeführt werden. Die lokale Temperatur im Schnittbereich steigt kurzzeitig auf über 600 °C, was starken Werkzeugverschleiß und Verbrennungen der Bauteiloberfläche verursacht;
‑ Niedriger Elastizitätsmodul und ausgeprägte Rückfederung bei der Bearbeitung: Titanlegierungen sind hochelastisch. Unter Schnittkräften kommt es zu elastischen Verformungen des Werkstoffs. Nach dem Zurückziehen des Werkzeugs tritt eine Rückfederverformung auf, wodurch Maßabweichungen und schwer kontrollierbare Wandstärken entstehen;
‑ Starker Kaltverfestigungseffekt: Bei der Zerspanung neigen Titanlegierungen zur oberflächlichen Kaltverfestigung. Es bildet sich eine harte Oxidschicht auf der Oberfläche, die den Zerspanwiderstand weiter erhöht und leicht zum Ausbruch von Werkzeugschneiden führt;
‑ Geringe Bearbeitungseffizienz und hohe Kosten: Der Zerspanvorschub bei Titanlegierungen beträgt nur 600‑900 mm/min, deutlich weniger als die 1800‑2400 mm/min bei Aluminiumlegierungen. Hoher Werkzeugverschleiß und lange Bearbeitungszyklen führen zu hohen Gesamtproduktionskosten.
Gegen Spannungsverformung, Schwingungen dünnwandiger Strukturen und Grate bei Luft‑ und Raumfahrt‑Aluminiumlegierungen setzen wir eine prozessübergreifende Spannungssteuerung und optimierte Zerspanstrategie ein:
Erstens: Gestufte Bearbeitung + zwischengeschaltetes Spannungsarmglühen. Wir verwenden ein symmetrisches Verfahren mit getrennter Grob‑ und Fertigbearbeitung. Nach der Grobbearbeitung erfolgt eine Niedertemperatur‑Wärmebehandlung zum Spannungsarmglühen, um innere Restspannungen des Werkstoffs vollständig abzubauen und Verformungen nach der Bearbeitung zu vermeiden. Bei dünnwandigen Bauteilen kommt eine schichtweise progressive Zerspanung zum Einsatz, um einmalige Schnittkräfte und elastische Auslenkungen zu verringern.
Zweitens: Optimierte Spannung und passende Werkzeuge. Wir nutzen flexible Spannvorrichtungen zur Positionierung, um Verformungen durch starre Einspannkräfte zu vermeiden. Zum Einsatz kommen extrem scharfe, hochharte Spezialwerkzeuge für Aluminium. Der Spiralwinkel der Werkzeuge wird optimiert, um Spananhaftungen zu reduzieren. Zusätzlich sorgt Druckluft‑Spanabfuhr für die Beseitigung von Aufbauschneiden und Oberflächenkratzern.
Drittens: Hochgeschwindigkeits‑Fertigbearbeitung mit geringer Belastung. In der Fertigbearbeitungsphase werden Parameter mit hoher Drehzahl und niedrigem Vorschub verwendet, um den Aufbau von Schnittwärme zu begrenzen. Dadurch werden Maßtoleranzen der Bauteile stabil innerhalb von ± 0,008 mm gehalten, die Oberflächenqualität verbessert und gleichzeitig die Strukturstabilität gewährleistet.
Gegen Hitzestau, Rückfederverformung und Werkzeugverschleiß bei Titanlegierungen setzen wir branchenführende Hochdruck‑Kühlung und 5‑Achsen‑Präzisionsbearbeitungstechnologie ein:
Erstens: Hochdruck‑Spindeldurchlauf‑Kühltechnologie. Unsere Bearbeitungsmaschinen sind mit einem internen Hochdruck‑Kühlsystem von 1000 PSI ausgestattet. Dieses leitet Kühl‑Schmiermittel direkt in den Schnittkontaktbereich, führt Schnittwärme schnell ab, hemmt den Hochtemperatur‑Werkzeugverschleiß sowie die Oberflächenoxidation von Titanlegierungen und behebt zuverlässig Probleme von Bauteilverbrennungen und Werkzeugschäden.
Zweitens: verformungshemmende 5‑Achsen‑Verbundbearbeitung. Herkömmliche 3‑Achsen‑Bearbeitung birgt die Gefahr von Radialkraft‑Schwingungen und Rückfederverformungen. Mit der Technologie zur Echtzeit‑Optimierung der Werkzeugausrichtung bei simultaner 5‑Achsen‑Bearbeitung passen wir den Schnittwinkel an, verteilen die Schnittkräfte, verringern die elastische Rückfederung von Titanlegierungen und erreichen eine stabile Präzisionssteuerung dünnwandiger Titan‑Bauteile.
Drittens: Spezialwerkzeuge und individuelle Parameter. Wir verwenden hochtemperatur‑ und verschleißfeste Hartmetall‑Spezialwerkzeuge für Titanlegierungen in Kombination mit Prozessparametern für niedrige Drehzahl, geringen Vorschub und große Schnitttiefe. Unter Sicherstellung der Bearbeitungsqualität wird die Kaltverfestigung wirksam verlangsamt und die Lebensdauer der Werkzeuge verlängert.
Viertens: Echtzeit‑Überwachung und Präzisionsprüfung. Unsere Fertigungslinien sind mit Schwingungs‑, Temperatur‑ und Leistungssensoren ausgestattet, um den Bearbeitungszustand in Echtzeit zu überwachen und Werkzeugverschleiß sowie Bauteilverformung frühzeitig zu erkennen. In Kombination mit der In‑Process‑Tasttechnologie von Renishaw erfolgt eine Echtzeit‑Kalibrierung der Maßgenauigkeit, damit alle Bauteile die extrem engen Toleranznormen der Luft‑ und Raumfahrt erfüllen.
Sämtliche unserer CNC‑Bearbeitungsprozesse für die Luft‑ und Raumfahrt erfüllen streng das Qualitätsmanagementsystem AS9100D sowie die Branchenspezifikationen von FAA/EASA. Eine lückenlose Rückverfolgbarkeit von Rohstoffeinkauf, Fertigung, Prüfung fertiger Produkte bis zur Auslieferung ist gewährleistet. Wir verfügen über professionelle Prüfeinrichtungen wie Koordinatenmessgeräte und Rauheitsmessgeräte, die eine vollständige Maßprüfung, Oberflächenqualitäts‑ und Eigenschaftsprüfung von Aluminium‑ und Titanlegierungs‑Bauteilen durchführen können.
Nach langjähriger Prozessoptimierung konnte die Erstausbeute von Bauteilen aus Aluminium‑ und Titanlegierungen für die Luft‑ und Raumfahrt von 93 % auf 98 % gesteigert werden. Dadurch werden Kostenverluste für Kunden durch fehlerhafte Produkte wirksam reduziert. Wir fertigen individuell unterschiedliche hochpräzise Struktur‑, Trag‑ und Präzisionszubehörteile für die Luft‑ und Raumfahrt nach Kundenzeichnungen. Das Angebot umfasst Prototypenanpassung, Kleinserien‑Erprobung und Großserienproduktion.
Die CNC‑Bearbeitung von Aluminium‑ und Titanlegierungen auf Luft‑ und Raumfahrt‑Niveau ist eine systematische Präzisionsaufgabe. Es gilt grundlegende Widersprüche zwischen Werkstoffeigenschaften, Bearbeitungsverfahren und Präzisionsanforderungen aufzulösen. Bei leichten und zähen Aluminium‑Bauteilen stehen Spannungssteuerung und verformungshemmende Bearbeitung im Vordergrund; bei Hochleistungs‑Titan‑Bauteilen bilden Wärmeabfuhr‑Kühlung und präzise Steuerung gegen Rückfederung die zentralen Ansatzpunkte. Mit ausgereiften optimierten Verfahren, hochpräzisen Anlagen und einem strengen Qualitätssystem liefern wir Kunden zuverlässige, normgerechte CNC‑Bearbeitungslösungen für Luft‑ und Raumfahrt‑Legierungen und unterstützen die hochwertige Entwicklung der globalen Fertigung von Luft‑ und Raumfahrtgeräten.
Innovatoren durch die Bereitstellung von mechanisch gefertigten Bauteilen außergewöhnlicher Präzision und Qualität zu stärken und so unsere Partner zu befähigen, erstklassige Produkte zu entwickeln und ihre Branche voranzubringen.
Südliches Wangzhuang-Dorf, Daxi-Stadt, Jimo, Qingdao, Shandong, China, 266229
COPYRIGHT © 2026 QINGDAO HUARUI HARDWARE PRODUCTS CO., LTD. REALISIERT DURCH HICHENG.
Unterstützt von HiCheng .


